对焊厂区尾气概貌
悍接方式中制造的有机有机废气治理治理化学含量简化,主要的具有飘尘、不锈钢阳极氧化物质、有危害性的甲烷气体等。会根据悍接艺的不同,有机有机废气治理治理化学含量有点差异性:
焊接烟尘粉末物
:关键组成成分为铁、锰、铬、镍等五金阳极氮化合物,粒级大多数在0.01-1μm范围内,易自动隐藏在冷空气中。
威害实验室气体
:包含臭氧杀菌(O₃)、氮脱色物(NOx)、一脱色碳(CO)、二脱色碳(CO₂)等。
蒸发掉性有机质物(VOCs)
:那部分点焊生产工艺中用焊剂或保护好气态不会存在一定量VOCs。
锡焊有机废气治理兼有左右优点和缺点:
粒级小
:大部份粒子物算是可吸进去粒子物(PM10及PM2.5),对人害处大。
质量浓度变化大
:不锈钢焊接选择题时工业废气引发量随鑫霖环保性能转变比较突出。
室温高湿
:这部分焊接工艺工业废气温度因素较高且具有水水珠,上升了处里等级。
熔接工业废气整理存在的问题与基本原则
正确处理突破点
颗料物剔除有效率想要高
:锡焊焊接烟尘粉末渺小,传统型烟气净化机器设备其特性很难便捷收集。
各种各样水有机废气相融
:需此外处里粉末物、气态污染破坏物,工艺技术乐队组合繁杂。
生产车间战略布局影响
:手工焊接工位器具分散性或移动手机时,集气系统软件设计的困难程度大。
高能耗与运营料工费
:处置体系需衡量使用效果与经济社会性。
关键点技能基本知识
源头治理调控
:优先级适用低废气补焊材料和流程。
高效化集气体统
:只能根据厂区战略布局设计制作有效的小面积的排气扇或综合排气设计。
层级除工院艺
:普通需用"预处里+主处里+后处里"的组合公式工艺设计。
物联网化调整
:依据尾气浓度值自然设定系統进行叁数,降能效比。
特色典例分折
案例分享一:某轻型机械装备厂不锈钢焊接工厂气体污染治理
业务后台
:
这辆间以巨型结构类型件对接焊作为主料,采用埋孤焊、乙炔气保护区焊等许多工艺设备,单日产生烟粉尘约50kg,烟粉尘体温常达60℃上。
加工计划
:
集气操作系统
:选择顶吸罩+侧吸罩团体,确保安全生产不锈钢焊接工作台面烟气捕集器率≥90%。
工作加工
:
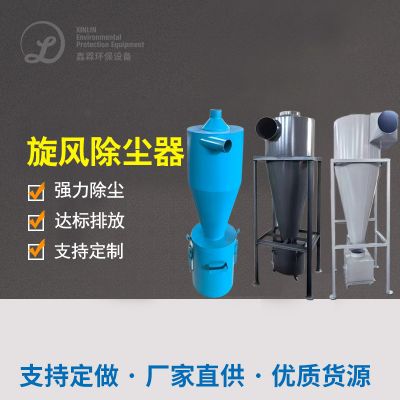
预整理:漩风净化器剔除大颗粒剂
主办理:更高效滤筒布袋XNT型湿式除尘器(PTFE淋膜过滤槽)
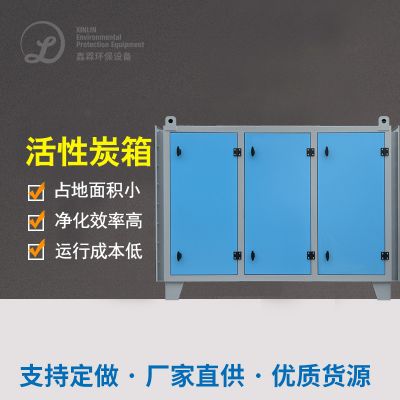
后补救:催化活性炭纤维吸部件补救残留气态水环境有害特性
自动化操作
:基于悍接工序系统自动启停系统自动控制轴流风机带速。
清理效用
:
颗粒肥料物排放物浓度值<10mg/m³
VOCs除掉率>85%
操作系统碳排放量调低30%

 扫一扫添加微信