急冻食品饮料厂油煎程序煤尘与油烟渍推进管治
项目背景
某速冻食品厂油炸工序产生大量含油脂微粒的粉尘(粒径0.1-10μm)和高温油烟(温度80-110℃),原有静电除油设备效率低,设备堵塞频繁,维护成本高,且无法满足日益严格的环保排放标准。
煤尘与的废气来历
粉尘浓度:油煎方式中吐司糠、变性淀粉残渣碎屑确立的细颗料物。
印刷废气:润滑油水分子、醛类、短链设计氧化物及丙烯醛等裂解化合物。
进行处工院艺与装置
热能工程收废与预解决
热置换器回收处理有机废气中的热动力,广泛用于产出温水或加热丰富冷空气,年厉行节约生物质能相应费用约10万元。
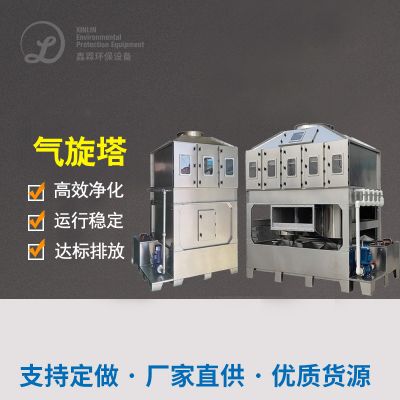
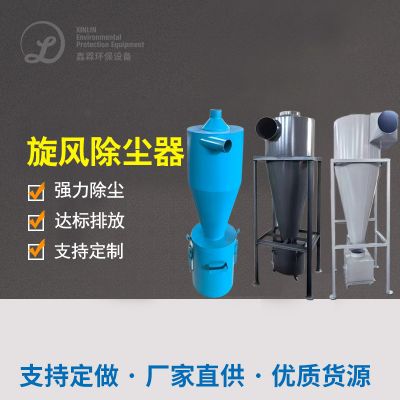
漩风提取器出掉大顆粒油滴和灰尘(孔径>10μm),避免后继机 功率因数补偿。
高效率消除静电除油与崔化氧化反应
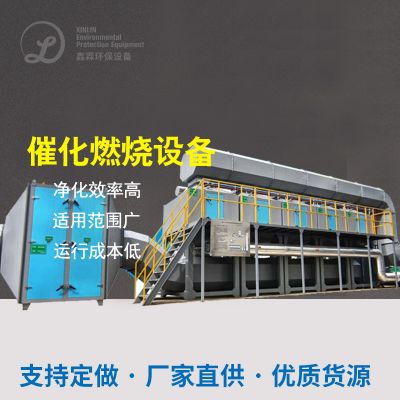
离子液体剂利用贵合金镀层,在250-300℃下将VOCs阳极氧化为CO₂和H₂O。
自動难以清理软件系统定存冲干净催化反应的作用剂接触面,杜绝煎炸油闭塞,减少实用时间。
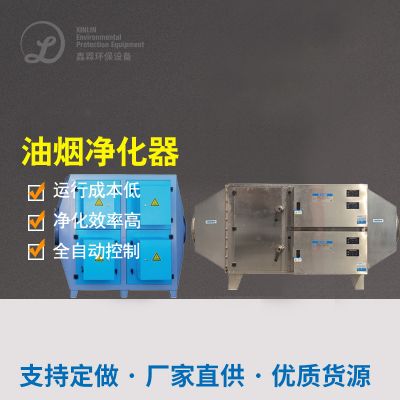
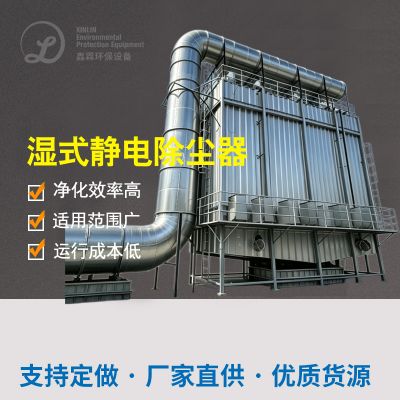
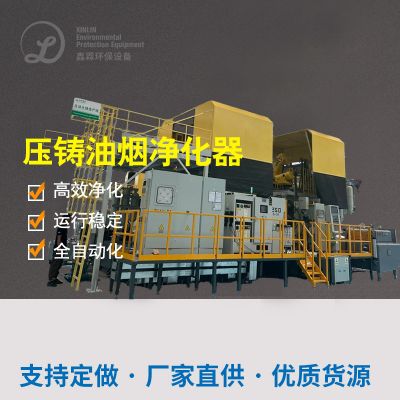
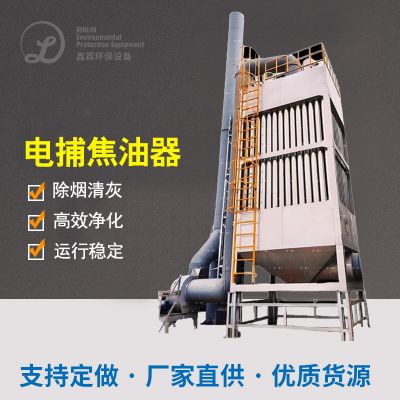
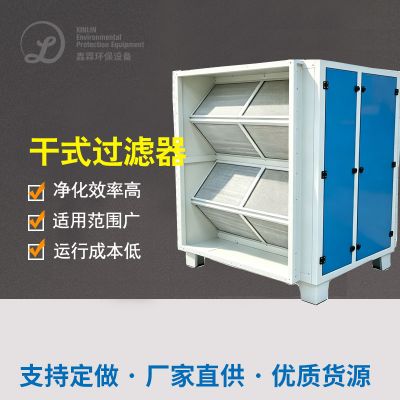
感应电除油器主要包括高压力交流电电场强度,使脂肪水分子荷电后粘附在平行板电容器上,出掉率>90%。
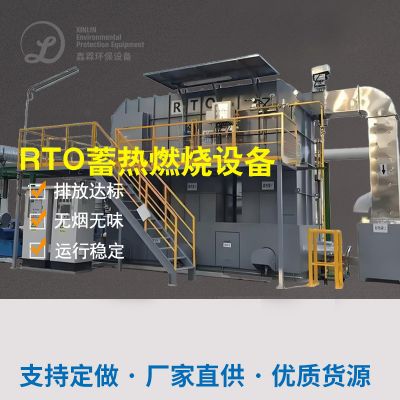
超高温促使腐蚀配置(RCO)可分解结余可挥发物:
智能化监管与安全性高设计方案
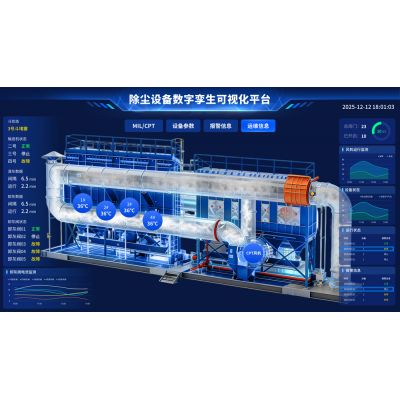
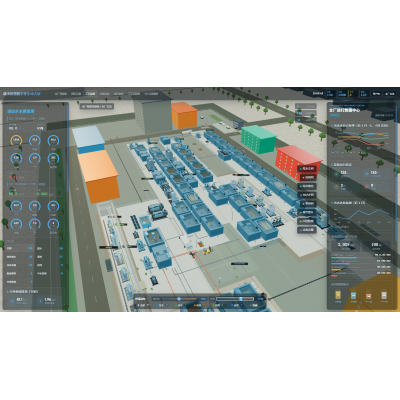
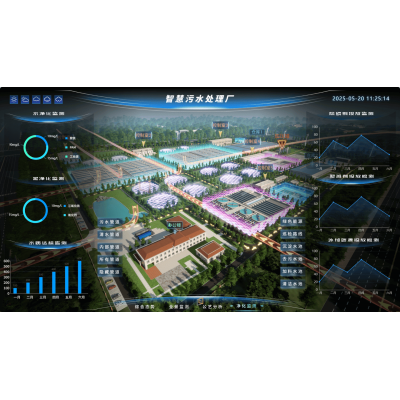
免费在线污染监测方案体统随时污染监测方案厨房烟道密度、气温和有压力,不合格时会自动警报器并调控净化处理性能。
防震直流无刷电机和安全性能好管道铺设来设计,调低火灾事故和爆款问题。
治理功效与收益
非丁烷总烃尾气排放标准有机废气浓度<20mg/m³,排烟清理率>99%,机械设备洗涤时间段从每日一天性减少至每第二季度一天性。
年减少能源系统和维护保养预算约四十万元,投資回收处理期2.5年。
确认环境初验,解决倒闭整改危险因素,的提升企业的社会存在艺术形象。
真实案例特色
热动力回收运用与尾气防治组合:实现了发热能源循环系统运用,减小开机运行的成本。
促使防氧化技术水平:科学规范工业制硝酸生物碳物,治理 使用率高,无重新污染问题。
一键化化管控:优酷云监测技术与一键进行维护清洁系统软件,减低工人矫治,升降安全性。

 扫一扫添加微信